通用设备制造视角下滚丝机生产制造企业的产品与服务配置通用标准
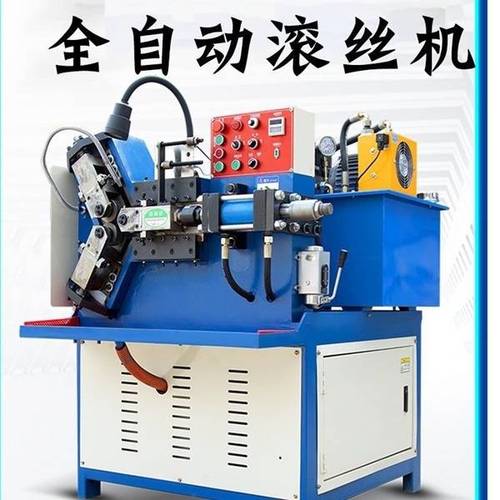
滚丝机作为通用设备制造领域中的重要金属成型机床,广泛应用于螺纹、花键、齿轮等零件的冷挤压加工。对于滚丝机生产制造企业而言,建立一套清晰、通用的产品与服务配置标准,不仅是提升市场竞争力的需要,也是保障用户权益、规范行业秩序的基础。本文将从产品配置和服务配置两个维度,梳理滚丝机生产制造企业的通用标准。\n\n一、产品配置通用标准\n\n1. 主机规格与参数标准\n滚丝机的主机应以公称滚压力(kN)和最大滚压直径(mm)作为核心标定参数。常见规格如3T、6T、10T、16T、20T、30T、40T等,企业应明确各规格对应的加工范围、主轴转速范围、主轴倾角调整范围、滚丝轮宽度及安装尺寸。所有参数需符合国家或行业标准(如JB/T 5201.1《滚丝机 第1部分:型式与参数》等),并在产品铭牌和说明书中准确标示。\n\n2. 结构与功能配置标准\n通用滚丝机应具备以下基本结构:床身、主轴箱、进给机构、滚压机构、传动系统、电气控制系统。两轴或三轴(六轴)滚压方式应可选。径向进给、轴向进给、切向进给等加工方式需根据机型标配或选配。同时应配置必要的安全防护装置(如防护罩、双手操作按钮、紧急停止)、自动润滑系统、冷却系统等。\n\n3. 关键零部件选型标准\n为保证设备可靠性与寿命,主轴轴承、滚丝轮轴、传动齿轮、液压元件、电气元件等关键零部件应采用符合国家标准的优质产品。电机功率、液压系统压力、冷却泵流量等应与主机规格匹配。企业应针对不同型号制定明确的零部件品牌或性能等级要求。\n\n4. 精度与验收标准\n出厂前需按相关行业标准进行精度检验,主要包括:主轴径向圆跳动、轴向窜动、两主轴平行度、滚丝轮安装定位面精度、加工试件精度(螺纹中径、螺距、牙型角等)。企业可制定内控标准,但不应低于国家标准或行业标准的要求。\n\n5. 刚性与可靠性标准\n床身与关键结构件应经有限元分析优化,保证足够刚性。铸件需经时效处理,导轨面需淬火或镶钢。整机应进行空运转试验、负荷试验和可靠性考核,确保平均无故障工作时间满足行业通用要求。\n\n二、服务配置通用标准\n\n1. 售前服务标准\n企业应提供专业的技术咨询,根据用户加工零件、材料、精度、效率要求推荐合适机型与工装配置。可提供免费试滚加工服务,出具试加工报告。销售人员应接受产品知识培训,能清晰说明产品标准配置与选配选项。\n\n2. 售中服务标准\n合同应明确设备型号、配置清单、技术参数、验收标准、交货期、运输方式、安装调试责任等。企业应按合同约定完成生产、检验、发货,随机提供必要的技术文件,通常包括:产品合格证、使用说明书、电气原理图、液压原理图、易损件清单、主要部件检验报告等。\n\n3. 售后服务标准\n保修期通常为验收合格后12个月(或按合同约定),保修期内因产品质量问题免费维修或更换。企业应承诺接到故障通知后24小时内响应,48小时内提供解决方案或派出服务人员。应在主要销售区域设立服务网点或备件库,保证常用备件供应及时。提供终身有偿维修服务,并定期回访用户。\n\n4. 技术培训标准\n企业应为用户提供操作、编程、维护、保养等方面的培训,可采取现场培训或集中培训方式。培训内容应覆盖安全规程、加工工艺参数设置、滚丝轮更换与调整、常见故障排除、日常保养等。培训后应使用户能独立操作设备并处理一般性问题。\n\n5. 工装与工艺支持标准\n滚丝机需配套滚丝轮、冷却液、工装夹具等。企业应能根据用户零件图纸设计制造工装,推荐合适的滚压工艺参数(如滚压力、转速、进给速度、滚压时间等)。可提供工艺方案优化服务,帮助用户提高生产效率和产品质量。\n\n6. 升级与改造服务\n面对用户产能扩充或工艺变更需求,企业应提供设备升级(如加装自动上下料装置、数控系统升级)和旧机改造服务,并明确相应质量标准与验收办法。\n\n三、通用标准实施要点\n\n企业在制定具体产品与服务配置标准时,需注意:标准应兼顾刚性要求与用户个性化需求,依据国家标准、行业标准及企业自身技术能力,并向用户明示配置差异;标准文件应定期评审与修订,确保其持续适用。\n\n滚丝机生产制造企业通过建立并执行上述通用产品与服务配置标准,可以实现生产规范化、服务系统化,从而提升用户满意度和市场信誉度,促进企业乃至行业的健康有序发展。
如若转载,请注明出处:http://www.yuanlinqun.com/product/42.html
更新时间:2026-10-01 17:06:56